-
Продукция
- Токарно-фрезерные станки
- Токарные станки с револьверной головкой
- Токарные станки с линейным расположением инструмента
- Вертикальные обрабатывающие центры
- Сверлильно-резьбонарезные центры
- Пятиосевые обрабатывающие центры
- Горизонтальные обрабатывающие центры
- Портальные обрабатывающие центры
- Комплектующие
- Токарные станки с горизонтальной станиной
- Прецизионные токарные автоматы продольного точения
- Токарные обрабатывающие центры
- Прецизионные токарные автоматы продольного точения
Токарный автомат продольного точения 385
- Модель / Категория:
385
- Обзор продукта:
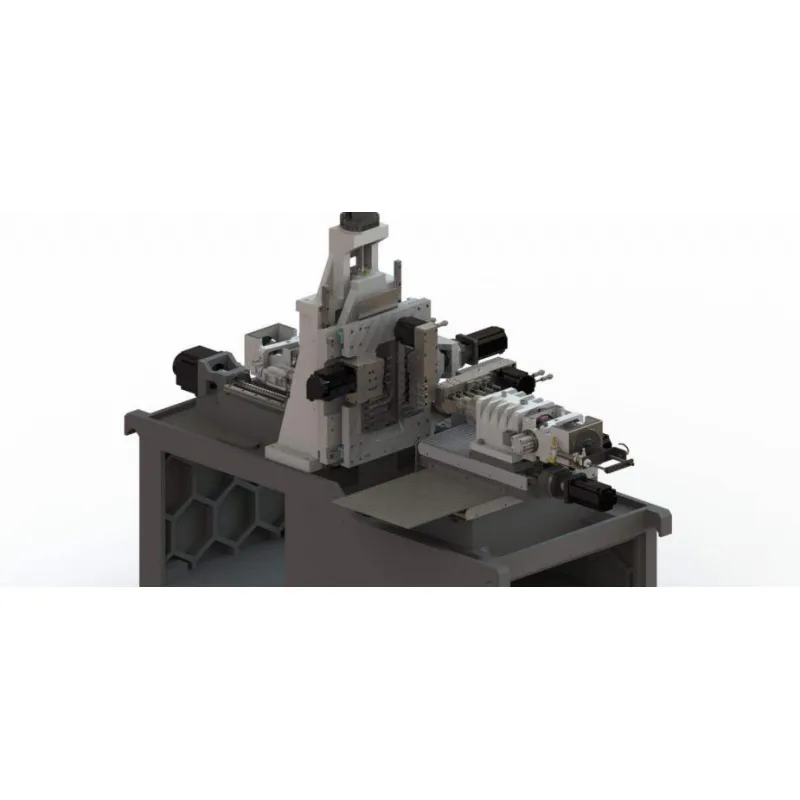
385 токарный автомат продольного точения: Ключевые особенности 1. Ёмкость: Φ12–Φ38 мм прутковая заготовка; максимальное сверление в магистрально/контршпиндель Φ13 мм и нарезание резьбы M12. направляющая втулка и ненаправляющая втулка взаимозаменяемы. 2. Точность и устойчивость: двухканальное управление SYNTEC 220TB, интегрированное масляное охлаждение магистраль и контршпиндель, подшипники класса NSK P, точные направляющие HIWIN/PMI и шарико-винтовая передача, защита воздушной занавески и обнаружение уровня жидкости. 3. Производительность: X1/Y1/Z1 скорость быстрого перемещения до 24 м/мин и скорость приводного инструмента 5800 об/мин. Индексация основного/контршпиндельного индексирования, ввод в спиральный инструмент, контршпиндельный эжектор и поддержка продува деталей комбинированная механическая обработка. 4. Оборудование: автоматическое смазывание направляющих, трехцветный сигнальный индикатор, медный трансформатор и токарная обработка, боковая фрезерная обработка и оснастки с фиксированными/ротационными инструментами на торце. 5. Сервис: Заявленное предложение включает три дня установки, ввода в эксплуатацию и обучение, ответ в течение четырёх часов после запроса на ремонт, предложенное решение в течение 24 часов и дополнительное обучение.
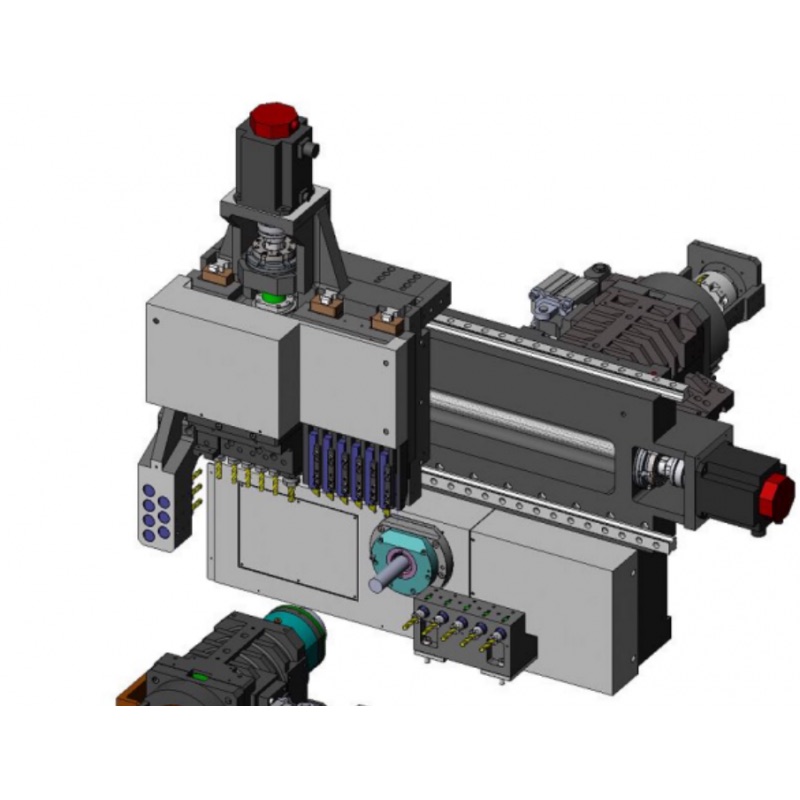
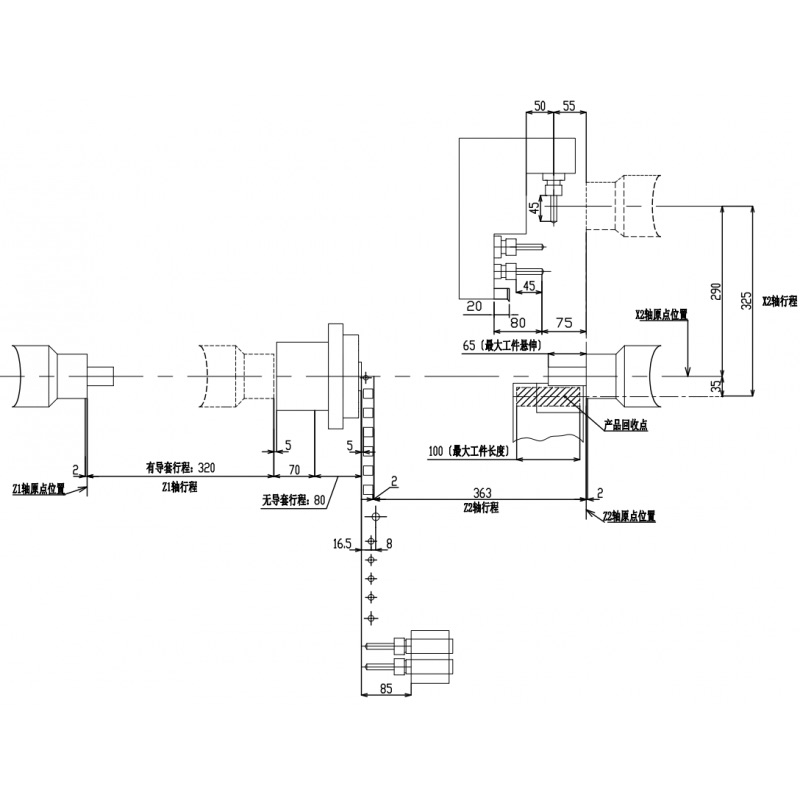
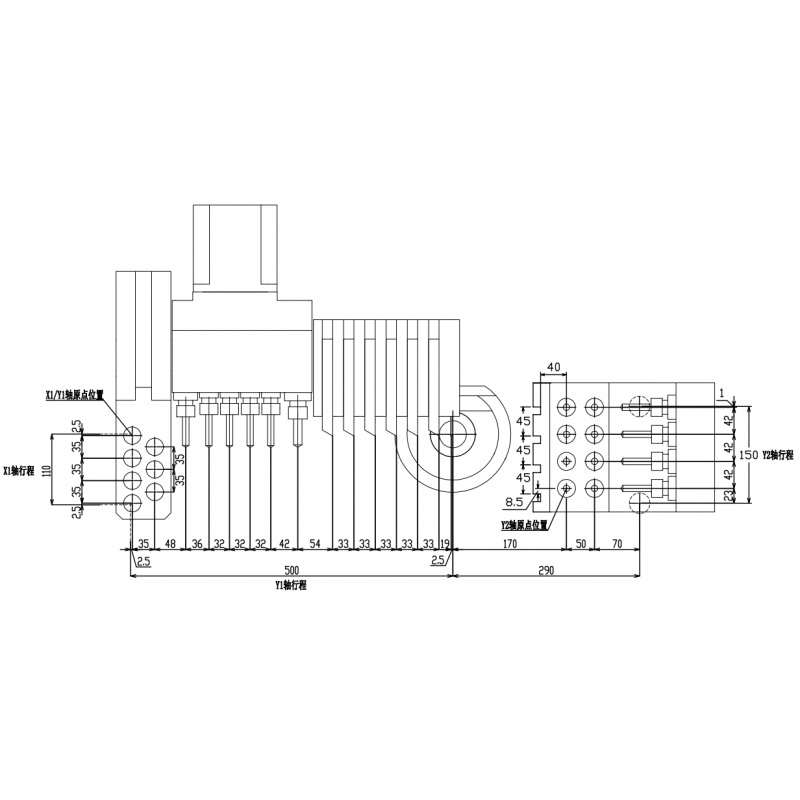
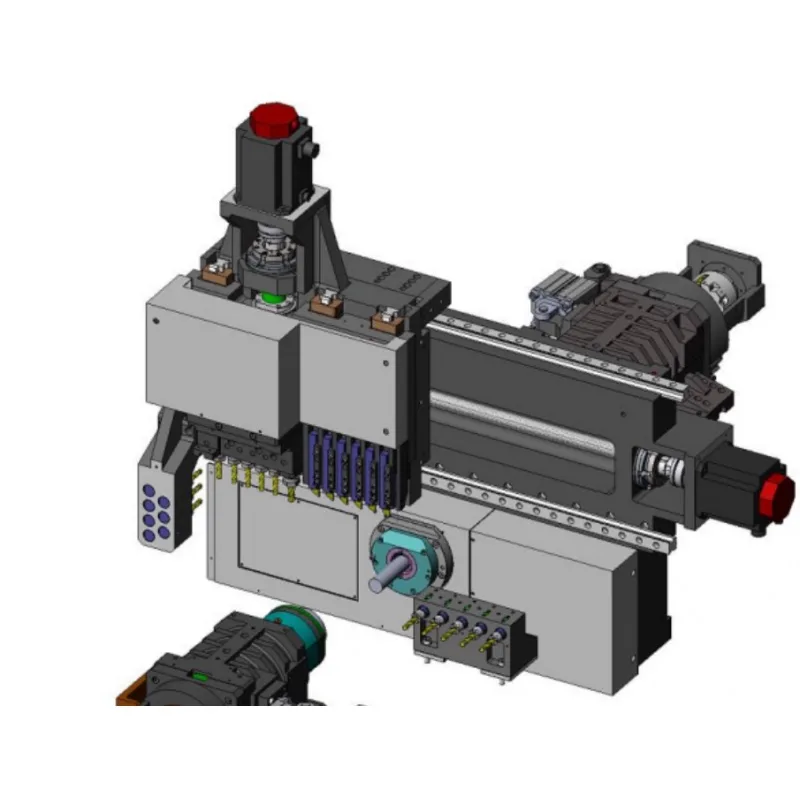


Модель 385 Heavy-Duty токарный автомат продольного точения

Модель 385 — это токарный автомат продольного точения для средних и крупных прутковая заготовка. Основной и контршпиндельный зажим Φ12–Φ38 мм; он использует двухканальное управление SYNTEC 220TB с девятью управляемыми осями и четырьмя одновременно осями, а также основной шпиндель со скоростью 6000 об/мин.

Ключевые особенности
1. Φ12–Φ38 мм пруток; главные/контршпиндельные буровые Φ13 мм и нарезание резьбы M12; взаимозаменяемая направляющая втулка и ненаправляющие режимы.
2. SYNTEC 220TB двухканальное управление, интегрированные масляные шпиндели моторов, подшипники класса NSK P, направляющие и винты HIWIN/PMI, защита воздушной занавески и определение уровня жидкости.
3. скорость быстрого перемещения 24 м/мин, скорость приводного инструмента 5 800 об/мин, индексация C1 0,001° и ввод инструмента в спираль.
4. Поперечная и торцевая фиксированная/роторная конструкция, контршпиндельный выброс и продув детали.
5. Заявленная услуга включает три дня установки, ввода в эксплуатацию и обучения на месте, ответ в течение четырёх часов после запроса на ремонт и предложенное решение в течение 24 часов с дополнительным обучением.

Краткие характеристики
- Главный/контршпиндель диаметр обрабатываемого прутка Φ12–Φ38 мм; Основная отверстие: φ39 мм.
- SYNTEC 220TB, девять управляемых/четыре одновременные оси; минимальный прирост 0,001 мм.
- Основной шпиндель со скоростью 6 000 об/мин; C1 индексируется 0,001°; 5 800 об/мин приводной инструмент.
- Максимальная длина ненаправляющей механической обработки 80 мм; Условия обслуживания, как указано выше.

Часто задаваемые вопросы

Характеристики и возможности обработки
Вопрос: Какой диаметр прутка может работать с этим?
Ответ: Ёмкость Φ12–Φ38 мм основной/контршпиндель; Основная отверстие: φ39 мм.
Вопрос: Какая длина механической обработки указана?
Ответ: Максимальная длина 80 мм без направляющей втулки; Режимы руководства и без провода взаимозаменяемы.
Вопрос: Какова мощность и крутящий момент шпинделя?
Ответ: Основной шпиндель 6 000 об/мин, индекс C1 0,001°, двигатель 5,5/7,5 кВт; контршпиндель мотор 3,7/5,5 кВт.
В: Каковы сверление и нарезание резьбы возможностей?
Ответ: Сверление для основного/контршпиндельного сверления Φ13 мм и нарезание резьбы M12; живое сверление Φ10 мм и нарезание резьбы M8.

Отбор и производство
В: Что означают девять управляемых/четыре одновременных осей?
Ответ: Девять осей можно управлять, и до четырёх могут интерполировать одновременно; возможны скоординированные операции X/Y/Z/C.
Вопрос: направляющая втулка или режим без руководства?
Ответ: направляющая втулка подходит для тонких частей; Ненаправляющий режим может уменьшить длину остатка на коротких деталях. Оба режима взаимозаменяемы.
Вопрос: Модель 385 или 386?
Ответ: 385 указывает длину ненаправляющей 80 мм и делает упор на более тяжёлое резание; 386 предлагает 380 мм с направляющей втулкой и большим оснащением для длинных деталей спереди/сзади.
Вопрос: Можно ли добавить автоматическое устройство подачи прутка?
Ответ: Да, для непрерывного производства с использованием прутока до Φ38 мм.

Точность и сервис
Вопрос: Как поддерживается точность?
Ответ: подшипники класса NSK P, направляющие и винты HIWIN/PMI, шпиндели моторов с масляным охлаждением, минимальный шаг 0,001 мм, защита воздушной занавески и обнаружение уровня жидкости.
В: Какая услуга указана?
Ответ: Три дня установки и обучения на месте, четырёхчасовое реагирование и решение в течение 24 часов, с дополнительным обучением по необходимости.
| Наименование |
385 |
|
| Диапазон обработки | Диаметр зажима главного шпинделя |
Φ12-Φ38mm |
| Диаметр зажима контршпинделя |
Φ12-Φ38mm |
|
| Максимальная механическая длительность обработки |
80 мм (без направляющей втулка) |
|
| Максимальный диаметр сверления на главном шпинделе |
Φ13 мм |
|
| Максимальный диаметр сверления на контршпинделе |
Φ13 мм |
|
| Максимальный диаметр сверления приводным инструментом |
Φ10 мм |
|
| Максимальный размер резьбы на главном шпинделе |
M12 |
|
| Максимальный размер резьбы на контршпинделе |
M12 |
|
| Максимальный размер резьбы при обработке приводным инструментом |
M8 |
|
| Максимальная глубина сверления на главном шпинделе |
60 мм |
|
| Шпиндель | Частота вращения шпинделя |
6000 об/мин |
| Индексация главного шпинделя |
Ось C1_0.001° |
|
| отверстие шпинделя диаметра |
Φ39 мм |
|
| Контршпиндель | Частота вращения контршпинделя |
6000 об/мин |
| Индексация контршпинделя |
Ось C2_0.001° |
|
| Диаметр отверстия контршпинделя |
Φ39 мм |
|
| Система ЧПУ | Модель системы ЧПУ |
SYNTEC_220TB |
| Управляемые / одновременно управляемые оси |
9/4 |
|
| Минимальная дискретность перемещения |
0,001 мм |
|
|
скорость быстрого перемещения скоростьX1/Y1/Z1/X2/Z2/Y2Ось |
24 м/мин |
|
| Передние инструменты | Количество токарных инструментов |
4×□16*16 |
| Поперечные приводные фрезерные инструменты |
5×ER16+1×ER20 |
|
| Неприводные торцевые инструменты |
7×ER16 |
|
| Приводные торцевые инструменты | Нет | |
| Диапазон частот вращения приводного инструмента |
5800 об/мин |
|
| Поперечные приводные фрезерные инструменты | Нет | |
| Неприводные торцевые инструменты |
5 × лунок ER16-D25.0 |
|
| Приводные торцевые инструменты | Нет | |
| Диапазон частот вращения приводного инструмента | Нет | |
| Двигатель | Мощность двигателя главного шпинделя |
5,5/7,5 кВт |
| Мощность двигателя контршпинделя |
3,7/5,5 кВт |
|
|
X1/Y1/Z1/X2/Z2/Y2Номинальная мощность двигателя |
1,7 кВт |
|
| Номинальная мощность поперечного фрезерования / заднего приводного инструмента |
1,7 кВт |
|
| Насос СОЖ |
0,4 кВт |
|
| Масляный насос системы терморегулирования |
0,1 кВт |
|
| Мощность насоса смазки |
0,015 кВт |
|
|
|
Высота оси шпинделя |
1100 мм |
| Габариты станка (Д × Ш × В) |
2850×1600×2060 мм |
|
| Давление воздуха |
≥0,5 МПа |
|
| Масса нетто станка |
5000 кг |
|
Предыдущие:
Токарный автомат продольного точения 125
Далее:
Нет